


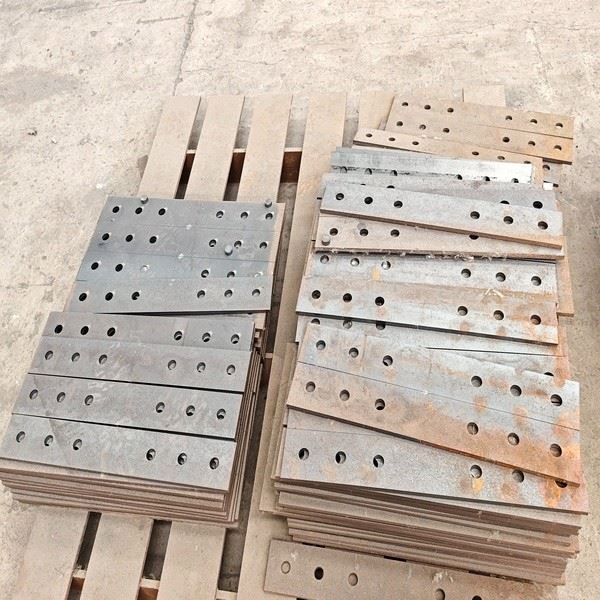
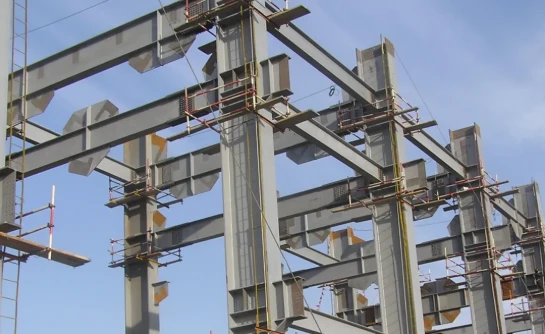
Naše vlastní-ocelové spojky jsou zkonstruované spojovací komponenty navržené k přenosu ohybových momentů, smykových sil a axiálních zatížení přes spoje konstrukčních prvků. Při spárování s vysoce{2}}pevnostními před{3}}zatíženými šroubovými sestavami (ASTM A325/A490, GB 8.8s/10.9s, EN 14399) tyto desky obvykle tvoří třecí-typ (kritické skluzové{10}) spoje, kde je primární třecí dráha zatížení mezi fay upínacími plochami
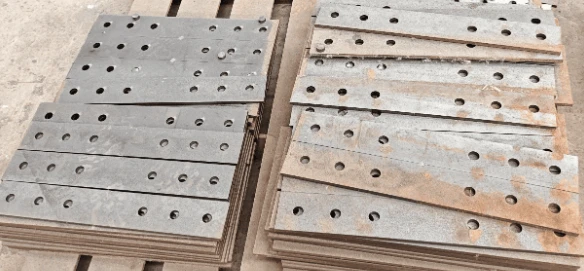
Desky jsou vrtány CNC-s tolerancí polohy otvoru řízenou v rozmezí ±1,5 mm, což výrazně snižuje-vystružování nebo úpravu otvoru na místě. Materiál je vybírán z certifikovaných vysoce-konstrukčních ocelí s certifikáty o úplném válcování (EN 10204 3.1/3.2) a třecí povrchy mohou být upraveny tak, aby splňovaly specifické požadavky projektu- na protiskluzový-koeficient.

Specifikace spojovacích desek z vysokopevnostní oceli
| Parametr | Specifikace |
|---|---|
| Materiál | Q355B / Q390B / Q420B / Q460C / ASTM A572 Gr.50-65 / ASTM A588 / S355-S460 |
| Design Standard | AISC 360-22, Eurokód 3 (EN 1993-1-8), GB 50017-2017 |
| Typ připojení | Tření-typ (prokluz-kritický) / typ-ložiska |
| Tloušťka desky | 6 mm – 80 mm (typické) |
| Povrchová úprava | Tryskané-čištěné Sa 2.5 / Anorganický zinksilikát / HDG / Epoxid+PU / Metalizované |
| Zpracování | Řezání laserem/plazmou → CNC vrtání → Příprava hran → Povrchová úprava |
| Osvědčení | EN 10204 3.1 MTC (standardní); ISO 9001, CE (EN 1090), AWS D1.1 na projekt |
| MOQ | Dohodou (typicky 100 ks nebo 2 tuny) |
| Dodací lhůta | 20–26 dní (standardně); 15 dní (spěch, dle skladových zásob) |
| Aplikace | Spojování nosníků/sloupů, spojování příhradových pásů, spojování mostních nosníků, PEB připojení, uzly stojanu na trubky |
Materiálový systém-vysokopevnostní oceli
Výraz „vysoká{0}}pevnost“ ve spojovacích deskách se vztahuje jak na ocel základní desky, tak na sestavu šroubů. Skladujeme a zpracováváme následující třídy konstrukční oceli pro výrobu spojovacích desek:
| Norma | Stupeň | Mez kluzu (MPa) | Typická aplikace |
|---|---|---|---|
| GB/T 1591 | Q355B | Větší nebo rovno 355 | Obecné spojování sloupů-pro dílny a sklady |
| GB/T 1591 | Q390B | Větší nebo rovno 390 | Uzly rámu pro těžké-zátěže, spojování jeřábové dráhy |
| GB/T 1591 | Q420B | Větší nebo rovno 420 | Dlouhé-vazníky, spojování přenosových nosníků |
| GB/T 1591 | Q460C | Větší nebo rovno 460 | Členové mostu,-výškové uzly jádrových zdí |
| ASTM A572 | Gr. 50 | Větší nebo rovno 345 (50 ksi) | Severoamerické exportní projekty, obecné strukturální |
| ASTM A572 | Gr. 55 | Větší nebo rovno 380 (55 ksi) | Větší zatížení, mostní komponenty |
| ASTM A572 | Gr{0}} / 65 | Větší nebo rovno 415/450 | Vysoce{0}}namáhaná místa spojů, seismické zóny |
| ASTM A588 | Gr. A/B/K | Větší nebo rovno 345 | Povětrnostní ocelové mosty, odolnost proti atmosférické korozi |
| EN 10025-3 | S355N / S420N / S460N | 355–460 | Projekty pro Evropu a Střední východ, normalizované dodávky |
| EN 10025-4 | S355M / S460M | 355–460 | Tepelně mechanicky válcovaná jemnozrnná-konstrukční ocel |
Návod na výběr materiálu:
U spojů typu tření- by měla být mez kluzu desky shodná nebo mírně nižší než u spojovaného prvku, aby byl zajištěn režim tvárného porušení.
Pro seismické aplikace (AISC 341 / GB 50011) se v kritických místech spoje doporučuje Q460C nebo ASTM A572 Gr. 55.
U ocelových konstrukcí vystavených povětrnostním vlivům zajišťuje ASTM A588 nebo Q355GNH konzistentní korozní výkon na rozhraních spojů.
Naše zásady navrhování tloušťky spojovací desky
| Umístění spoje | Doporučená tloušťka desky | Základ návrhu |
|---|---|---|
| Spoj příruby nosníku | Větší nebo rovna 1/2 tloušťky příruby, min. 10 mm | AISC 360 sekce J5 / GB 50017 11.5 |
| Spojení paprsku | 6–16 mm v závislosti na požadavcích na střih | Výpočet návrhového smyku a momentu |
| Spoj sloupu | Větší nebo rovna tloušťce připojeného sloupce | AISC 341 pro seismické (OMF/IMF/SMF) |
| Spoj příhradové tětivy | Větší nebo rovno 1,0 × tloušťka tětivy | Analýza silových prvků |

Naše exportní pouzdra na spojky z vysoce pevné oceli
| Rok | Projekt | Množství | Materiál | Povrchová úprava | Cíl |
|---|---|---|---|---|---|
| 2021 | Stavební dílna solární elektrárny o výkonu 50 MW | 3 200 ks | Q355B | Žárově-pozinkováno | Jihovýchodní Asie |
| 2026 | Struktura petrochemického procesu | 1 850 ks | ASTM A572 Gr. 50 | Anorganický zinksilikát + epoxidový vrchní nátěr | Střední východ |
| 2020 | Dálniční nadjezdové ocelové nosníky | 640 spojovacích sad | ASTM A588 Gr. B | Zvětrávání (nepotažené) | Jižní Amerika |
| 2024 | Před-projektovaná továrna na budovy | 5 600 ks | Q355B | Černá + základní nátěr | Afrika |
| 2025 | Ocelová konstrukce výškové-kancelářské věže | 2 100 ks | Q420B | Anorganický zinksilikátový základní nátěr | Domácí |
| 2023 | Trubkový regál terminálu skladování LNG | 940 ks | ASTM A572 Gr. 55 | 3vrstvý epoxid + PU systém | Střední východ |

Naše technická podpora a kontrola tolerance
Služby technické podpory
| Servis | Popis | Typický spouštěč |
|---|---|---|
| Kontrola a potvrzení výkresu | Zkontrolujte rozmístění šroubů, velikost otvorů, vzdálenosti od okrajů podle konstrukční normy | Všechny objednávky před výrobou |
| Optimalizace schématu spojení | Navrhněte tloušťku desky, počet šroubů a úpravy rozvržení na základě zatížení | Klient poskytuje načítání dat nebo členské sekce |
| Doporučení typu připojení | Doporučte -typ tření vs. typ ložiska- podle podmínek zatížení | Klient si není jistý kategorií připojení |
| Návrh náhrady materiálu | Navrhněte alternativní jakost oceli pro region projektu (USA / EU / Velká Británie) | Klient specifikuje jeden standard; projekt vyžaduje další |
| Koordinace třetích-stran | Rozhraní s SGS / BV / TÜV pro plánování kontrol | Klient požaduje kontrolu TP |
Tolerance výroby
| Položka | Metoda / Typ | Typická tolerance | Poznámky |
|---|---|---|---|
| Řezání plechu (t Menší nebo rovno 25 mm) | Laser | ±0,2 mm | Vysoce přesná{0}kvalita hran |
| Řezání plechu (6–80 mm) | Plazma | ±0,5 mm | Obecné konstrukční desky |
| Řezání plechu (speciální) | Vodní paprsek | ±0,3 mm | Materiály citlivé na teplo-nebo speciální materiály |
| Tolerance polohy otvoru | CNC vrtání | ±1,5 mm | U tenčích plechů lze dosáhnout přesnějších tolerancí |
| Vertikálnost otvoru (t Menší nebo rovna 25 mm) | CNC vrtání | Menší nebo rovno 0,5 mm | Tlustší desky byly hodnoceny případ od případu |
| Standardní kulatý otvor | CNC vrtání | Průměr šroubu . + 1.5 mm | Podle standardu AISC/GB |
| Předimenzovaný / štěrbinový otvor | CNC vrtání | Průměr šroubu . + 3 mm | Pro úpravu pole; k dispozici krátký/dlouhý slot |
| Vzdálenost od okraje | - | Typicky větší nebo rovno 1,5 × průměr šroubu. | referenční hodnota; podle standardu návrhu projektu |
Balení, doprava a dodací lhůta ocelových základních desek
Níže jsou uvedeny naše standardní referenční hodnoty balení, dopravy a dodání; skutečné uspořádání lze upravit na základě požadavků projektu a místa určení.
| Položka | Specifikace |
|---|---|
| Balení | Ocelová paleta nebo dřevěná bedna (ISPM 15); Antikorozní papír VCI-+ vysoušedlo + voděodolný obal |
| Ochrana třecího povrchu | Odnímatelné maskování na lícujících površích; musí zůstat na místě až do instalace šroubu |
| Přepravní podmínky | K dispozici FOB Qingdao / CIF / DDP |
| Nakládání kontejneru | 20' GP: ~20–24 t; 40' HC: ~24–28 t |
| Dodací lhůta (standardní) | 20–26 dnů od schválení výkresu a uložení |
| dodací lhůta (spěch) | 15 dnů v závislosti na skladě materiálu |
| Prototyp / vzorek | 7–10 dní, záleží na materiálu |


